F型伸缩缝橡塑制品加工 技术要点与质量控制

在现代桥梁与建筑工程中,伸缩缝是保障结构安全、行车平稳的关键部件。其中,F型伸缩缝因其优异的位移能力和耐久性,被广泛应用于高速公路、城市立交及大型桥梁。而F型伸缩缝的核心性能,很大程度上取决于其内部橡塑制品的加工质量。本文将围绕F型伸缩缝橡塑制品的加工工艺、材料选择与质量控制展开分析。
一、F型伸缩缝的结构与橡塑制品的作用
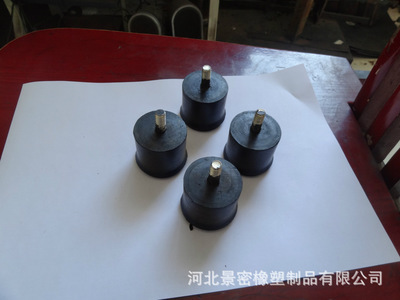
F型伸缩缝通常由异型钢梁、密封橡胶条、位移控制箱及锚固系统组成。其中,橡塑制品主要指密封橡胶条(又称止水带)和支承垫块。密封橡胶条用于防止雨水、杂物进入缝内,保护下部结构;支承垫块则起到承压、减震和调节位移的作用。这些橡塑件长期暴露在大气、紫外线、温差及车辆荷载下,因此必须具有优异的耐老化、耐磨损和弹性恢复性能。
二、橡塑制品加工的关键工艺
1. 配方设计
F型伸缩缝用橡塑制品通常采用三元乙丙橡胶(EPDM)或氯丁橡胶(CR)为基材。EPDM耐候性极佳,适合温差大、臭氧浓度高的环境;CR则耐油、阻燃性更好。配方中需加入补强剂(如炭黑)、硫化剂、防老剂和加工助剂,以平衡强度、伸长率与压缩永久变形。
2. 混炼与成型
混炼采用密炼机或开炼机,确保填料分散均匀。成型工艺根据产品形状选择挤出成型(连续密封条)或模压成型(异型垫块)。挤出成型需控制机筒温度和口型尺寸,防止焦烧和尺寸波动。
3. 硫化
硫化是决定橡塑制品最终性能的核心步骤。对于F型伸缩缝密封条,常采用连续硫化(如微波硫化或盐浴硫化),硫化温度、时间与压力需精确匹配胶料配方。硫化不足会导致弹性差、永久变形大;过硫则使胶料变脆、易开裂。
4. 后处理与切割
硫化后的制品需进行修边、打磨和长度切割。切割精度直接影响安装时的密封效果,通常要求长度公差在±2mm以内。
三、加工中的常见问题与对策
1. 尺寸不稳定
原因:挤出速度与牵引速度不匹配、硫化收缩率波动。对策:优化牵引比,并对每批次胶料测试硫化收缩率。
2. 表面气泡或海绵状
原因:混炼时夹入空气、硫化压力不足。对策:抽真空混炼,提高模压排气次数。
3. 耐老化性能不达标
原因:防老剂用量不足或分散不均。对策:采用母粒法加入防老剂,并延长混炼时间。
4. 与钢梁粘接不良
原因:橡胶表面污染或粘接剂选型错误。对策:硫化后表面打磨并涂专用底涂,选用与EPDM匹配的热硫化粘接剂。
四、质量控制与检测标准
F型伸缩缝橡塑制品需满足JT/T 327《公路桥梁伸缩装置》及GB/T 18173.2《高分子防水材料 止水带》等标准。关键检测项目包括:硬度(邵尔A,通常60±5)、拉伸强度(≥12MPa)、扯断伸长率(≥350%)、压缩永久变形(70℃×24h,≤35%)、热空气老化(70℃×72h后硬度变化≤+10)。还需进行臭氧老化试验(50pphm,40℃,40%伸长)和低温脆性试验(-40℃)。
加工企业应建立从原材料入厂、混炼胶快检、硫化过程监控到成品抽检的全流程质量体系。尤其要注意硫化曲线的定期校验,以及成品密封条的接头强度测试。
五、
F型伸缩缝橡塑制品加工看似简单,实则涉及高分子材料、模具设计与硫化工程的多学科交叉。只有严格控制配方、混炼、成型与硫化各环节,并依托标准化检测,才能生产出满足桥梁长期动态位移要求的可靠产品。随着改性橡胶与自动化硫化技术的进步,F型伸缩缝橡塑制品的寿命与可靠性将进一步提升。
如若转载,请注明出处:http://www.tjjiangda.com/product/48.html
更新时间:2026-10-30 18:45:33